

Abstract
Industriële vloeistoftransmissiesystemen vertrouwen op naadloze structurele verbindingscomponenten om een gecontroleerde mediumstroom, drukbeheersing en pijpleidingintegriteit op de lange termijn te behouden gedurende continue productiecycli.Pijpfittingenfungeert als de kritische overbruggingshardware die rechte pijpsegmenten met elkaar verbindt, de stroomrichting verandert, vloeistofkanalen verdeelt of combineert en verschillende specificaties voor pijpleidingafmetingen aanpast binnen hydraulische, mechanische en industriële vloeistofcircuits. Dit uitgebreide artikel behandelt de logica voor de selectie van grondstoffen, workflows voor de productie van precisie-CNC-bewerkingen, implementatiescenario's voor meerdere sectoren, gestandaardiseerde componentclassificatie, raamwerken voor kwaliteitscontroleverificatie, vergelijkende prestatieanalyse van verschillende fabricageprocessen, systematische onderhoudsroutines en opgeloste technische veelgestelde vragen voor mechanische ontwerpingenieurs en onderhoudstechnici voor pijpleidingen. Elke sectie biedt bruikbare technische richtlijnen om risico's op lekkage van pijpleidingen te elimineren, stromingsturbulentieverlies te verminderen en de volledige servicecyclus van geïntegreerde vloeistoftoevoersystemen uit te breiden zonder generieke uitleg op oppervlakteniveau van de hardwarefunctionaliteit van connectoren.
Inhoudsopgave — Klik op elk item om naar het overeenkomende inhoudsgedeelte te gaan
- Functionele kernwaarde van verbindingshardware in industriële pijpleidingnetwerken
- Materiaalkeuzenormen voor industriële verbindingscomponenten met hoge duurzaamheid
- Precisie CNC-bewerkingsworkflow voor aangepaste verbindingshardware
- Volledige dekking van industriële toepassingen in de mechanische productiesectoren
- Standaardcomponentclassificatie en functionele indelingstabel
- Kwaliteitsinspectie- en certificeringsnalevingskader voor machinaal bewerkte hardware
- Onderhoudsregels voor pijpleidingbescherming op lange termijn voor verbindingshardware
- Veelgestelde technische technische vragen opgelost
Functionele kernwaarde van verbindingshardware in industriële pijpleidingnetwerken
Industriële vloeistofpijpleidingen vervoeren vloeibare media, perslucht, hydraulische olie en chemische processtoffen onder variabele drukbereiken, temperatuurschommelingen en continue cyclische stromingsomstandigheden. Rechte pijpsegmenten alleen kunnen geen volledige functionele transmissiecircuits vormen, omdat productie-indelingen directionele bochten, aftakkingsverdeelverbindingen, diameterovergangsadapters en afgedichte aansluitpunten vereisen om te voldoen aan de lay-out van de apparatuur en de ontwerpeisen van de processtroom. Zonder gestandaardiseerde precisieverbindingshardware raakt de pijpleidingconstructie gefragmenteerd, vatbaar voor structurele gaten en aanhoudende vloeistoflekkage die de stabiliteit van de fabrieksproductie verstoort.
Elk verbindingspunt binnen een pijpleidingnetwerk introduceert potentiële structurele zwakke punten als de toleranties voor de productie van componenten niet voldoen aan de industriële precisiebenchmarks. Kleine maatafwijkingen op schroefdraadoppervlakken, op elkaar aansluitende flensvlakken of binnenste stroomkanaalboringen zorgen voor een ongelijkmatig afdichtingscontact, waardoor geleidelijk micro-lekkage ontstaat gedurende duizenden drukfluctuatiecycli. Nauwkeurig bewerkte verbindingsonderdelen elimineren deze structurele defecten door middel van strak gecontroleerde CNC-draai- en freesprocessen die dimensionale tolerantiebanden binnen micronniveaus vergrendelen.
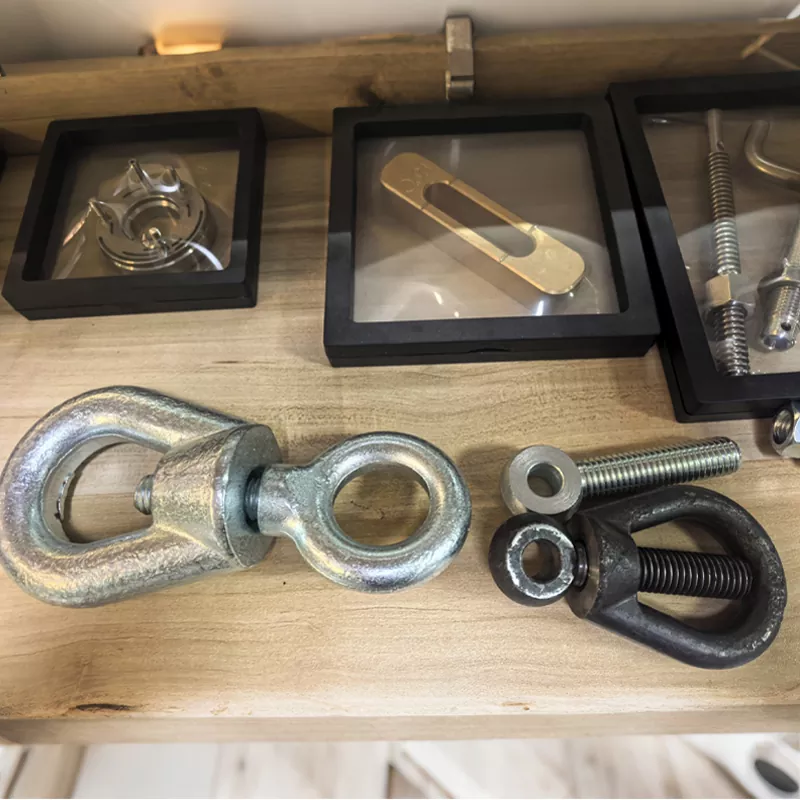
Functie voor aanpassing van de stroomrichting
Elleboog- en gebogen verbindingshardware heroriënteert vloeistoftransmissiepaden om door machineframes, apparatuurbehuizingen en structurele fabrieksbarrières te navigeren zonder de primaire rechte pijpleidingen af te snijden en te herwerken. Een soepele overgang van de binnenboring elimineert scherpe interne randen die stromingsturbulentie, gemiddeld drukverlies en plaatselijke erosie van de binnenwanden van de pijpleiding veroorzaken tijdens langdurig continu gebruik.
Stroomdistributiestructuur met meerdere vestigingen
T-stuk- en kruisvormige verbindingscomponenten splitsen afzonderlijke binnenkomende vloeistofstromen in meerdere onafhankelijke leveringskanalen om parallelle productieapparatuureenheden tegelijkertijd te voeden. Uniforme interne kanaalsymmetrie handhaaft een gebalanceerd stroomvolume over alle uitlaatpoorten, waardoor een ongelijkmatige verdeling van de mediumtoevoer wordt voorkomen die inconsistente operationele prestaties van de apparatuur veroorzaakt over productielijnen met meerdere stations.
Diameterovergang en afgedichte beëindiging
Hardware met verloopstukken en pluggen overbrugt pijpleidingen met niet-overeenkomende nominale diameters, terwijl kap- en blindflensvarianten volledig afgedichte terminaleindpunten bieden voor pijpleidingtests, onderhoudsstops en ongebruikte circuitisolatie. Nauwkeurig bewerkte overgangsoppervlakken voorkomen abrupte veranderingen in de boringgrootte die vloeistofcavitatie en versnelde materiaalslijtage in pijpleidingassemblages veroorzaken.
- Bewerkte schroefdraad- en flensvlakken zorgen voor een uniforme compressie van de elastomeerafdichtingspakkingen om de vloeistofpenetratie onder dynamische werkdrukschommelingen te blokkeren
- De geïntegreerde gladde binnenkanaalgeometrie minimaliseert de weerstand tegen turbulente stroming, waardoor het totale energieverbruik van het systeem dat nodig is om vloeibare of gasvormige industriële media te laten circuleren, wordt verlaagd
- Een modulaire architectuur met verwisselbare componenten vereenvoudigt het aanpassen van de pijplijnlay-out tijdens renovatieprojecten van productielijnen en upgrades van apparatuur
- Structureel versterkte onbewerkte grondstoffen zijn bestand tegen mechanische trillingsvermoeidheid die vaak voorkomt in industriële faciliteiten die 24 uur per dag continu in bedrijf zijn
Facilitaire engineeringteams onderschatten vaak de cumulatieve operationele verliezen die worden veroorzaakt door verbindingshardware met lage precisie. Aanhoudende microlekkage bij tientallen pijpleidingverbindingen over een heel fabriekscomplex vermindert de consistentie van de bedrijfsdruk van het systeem gestaag, waardoor pomp- en compressorapparatuur gedwongen wordt om op hogere belastingsniveaus te draaien om het gemiddelde verlies te compenseren. Door de uniforme precisieproductie van alle verbindingspunten wordt deze verborgen operationele last weggenomen, waardoor de energievraag van het basissysteem wordt gestabiliseerd en ongeplande onderhoudsonderbrekingen worden geëlimineerd die worden veroorzaakt door vloeistoflekken en componentcorrosie op defecte verbindingspunten.
Pijpfittingenontworpen via volledige CNC-precisiebewerking levert consistente dimensionale uniformiteit over elk pasoppervlak, waardoor de belangrijkste structurele instabiliteitsproblemen worden opgelost die worden veroorzaakt door gegoten of gestempelde alternatieve verbindingshardware met lage tolerantie die veel wordt gebruikt in niet-industriële lichte pijpleidingtoepassingen.
Materiaalkeuzenormen voor industriële verbindingscomponenten met hoge duurzaamheid
De selectie van grondstoffen vormt de fundamentele laag die de serviceprestaties op de lange termijn van alle pijpleidingverbindingshardware definieert, aangezien verschillende industriële mediasamenstellingen, bedrijfstemperatuurbereiken en drukbelastingsbereiken verschillende chemische corrosie- en mechanische spanningsvereisten opleggen aan onafgewerkte componenten. Generieke niet-gegradeerde metaallegeringen zijn niet bestand tegen zware fabrieksomgevingen, wat leidt tot voortijdige oppervlakteoxidatie, draadvervorming en interne structurele scheuren onder aanhoudende cyclische drukbelastingen.
De beoordeling van de materiaalkeuze volgt drie kerndimensies: mechanische trek- en druksterkte om het risico op barsten door pijpleidingdruk te weerstaan, chemische inertie tegen getransporteerde vloeibare media om oppervlaktecorrosie en mediumverontreiniging te voorkomen, en temperatuurstabiliteit om materiaalverzachting of bros breken tijdens extreme bedrijfsomstandigheden in de werkplaats te voorkomen.
- Blank materiaal van koolstofstaal: hoge treksterkte voor hydraulische en hogedruk-persluchttransmissiecircuits met zware belasting; oppervlakte-antiroestcoating aangebracht na de bewerking om atmosferische oxidatie tegen te gaan in standaard binnenwerkplaatsomgevingen
- Kwaliteiten van roestvrij staallegeringen: Superieure weerstand tegen zure, alkalische en op water gebaseerde industriële media, ideaal voor voedselverwerking, chemische productie en maritieme vloeistofpijpleidinglay-outs met verhoogde omgevingsvochtigheidsniveaus
- Blanks van aluminiumlegering: laag totaalgewicht van de componenten om de structurele belasting op de montagebeugels van het machineframe te verminderen, geschikt voor lichte pneumatische distributiesystemen binnen assemblageapparatuur voor precisieautomatisering
- Formuleringen van messinglegeringen: uitstekende soepelheid bij het bewerken van schroefdraad en natuurlijke corrosieweerstand tegen water en oliemedia met een lage viscositeit, op grote schaal toegepast voor schakelingen van precisievloeistofregelcircuits met een kleine diameter
Elke grondstofvariant ondergaat gestandaardiseerde pre-machinale behandelingsprocedures voor het elimineren van interne materiaaldefecten zoals gietporiën, oneffenheden in de metaalkorrels en oppervlakte-oxidelagen die de afdichtingsprestaties van afgewerkte componenten zouden aantasten. CNC-draai- en freesapparatuur verwerkt volledig gehomogeniseerd massief staafmateriaal in plaats van poreuze gegoten plano's, waardoor een consistente mechanische sterkte voor elke voltooide verbindingshardware-eenheid wordt gegarandeerd.
Nabewerkingsprocessen voor oppervlakteafwerking verlengen de bruikbare servicecycli van de componenten nog verder. Oppervlaktebehandelingen door galvaniseren, passiveren en zandstralen creëren beschermende buitenste barrières die direct contact tussen basismetaalmateriaal en corrosieve deeltjes in de lucht of getransporteerde vloeibare media blokkeren. De specificaties voor de oppervlakteafwerking worden aangepast om te voldoen aan de exacte fabrieksomgevingsparameters die zijn verzameld tijdens de initiële adviesfasen voor het ontwerp van pijpleidingen.
Precisie CNC-bewerkingsworkflow voor aangepaste verbindingshardware
In massa geproduceerde generieke verbindingshardware is afhankelijk van giet- en stempelvormprocessen die brede maattolerantiebanden en ruwe binnenstroomkanaaloppervlakken genereren die ongeschikt zijn voor industriële productiesystemen met hoge precisie. Op maat gemaakte verbindingshardware maakt gebruik van volledige CNC-draai- en meerassige freesverwerkingsworkflows die alle kritische maattoleranties binnen micron-precisiebereiken vergrendelen, en voldoen aan strikte vereisten voor mechanische tekeningspecificaties voor complexe pijpleidinglay-outprojecten.
De volledige productiereeks begint met de invoer van digitale technische tekeningen, waarbij CAD-schemabestanden elke draadspoed, binnenboringdiameter, flensdikte en overgangscurveparameter voor elke individuele componentvariant definiëren. CNC-machinebesturingssystemen interpreteren digitale dimensionale gegevens om volledig geautomatiseerde snijcycli uit te voeren zonder handmatige aanpassingsinterventie, wat menselijke fouten in de geometrie van het eindproduct introduceert.
Voorbereidingsfase van ruwe staafvoorraad
Massief metalen staafmateriaal wordt op lengte gesneden om te voldoen aan de vereisten voor de afmetingen van het onbewerkte onderdeel, gevolgd door ontbramen van het oppervlak en inspectie van defecten om gebarsten, geoxideerde of ongelijkmatige materiaalsegmenten te verwijderen die de structurele integriteit van het afgewerkte hardware tijdens bewerkingscycli in gevaar zouden brengen. Uniforme afmetingen van het onbewerkte materiaal stabiliseren de belasting van het snijgereedschap tijdens geautomatiseerde CNC-bewerkingen.
Meerassige CNC-draaikernverwerking
Horizontale CNC-draaibankapparatuur voltooit het vormen van de buitendiameter, het boren van interne boringen en het nauwkeurig draadsnijden in continue geautomatiseerde cycli. Het programmeren van gereedschapspaden handhaaft consistente snijvoedingen en rotatiesnelheden van de spil om variaties in de oppervlakteruwheid over alle schroefdraad- en afdichtingsvlakoppervlakken te elimineren die van cruciaal belang zijn voor een lekvrije montage van pijpleidingverbindingen.
Nabewerking en kwaliteitsvalidatie
Bewerkte componenten doorlopen geautomatiseerd ontbramen, oppervlakteafwerking en precisie-dimensionale inspectiestations. Coördinatiemeetapparatuur verifieert alle kritische maattoleranties aan de hand van de originele technische tekeningen voordat de anti-corrosiecoating op het oppervlak wordt aangebracht en de laatste batchverpakkingsprocedures.
De aanvullende verwerking van meerassig frezen richt zich op complexe niet-cirkelvormige structurele kenmerken, zoals flensmontage van boutgaten, asymmetrische vertakkingskanaalverbindingen en aangepaste positioneringssleufgeometrieën die nodig zijn voor pijplijnintegratie van gespecialiseerde industriële apparatuur. Gecombineerde workflows voor draai- en freesmachines elimineren de stappen voor het opnieuw opspannen van secundaire componenten, waardoor de uitlijning tussen afzonderlijke bewerkingsstations kan afwijken, waardoor de algehele consistentie van de tolerantie van afgewerkte onderdelen verder wordt verbeterd.
De schaalbaarheid van batchproductie balanceert op maat gemaakte bestellingen van kleine volumes en massaproductie van grote volumes gestandaardiseerde componenten, waarbij CNC-apparatuur snelle herprogrammering van het gereedschapspad mogelijk maakt, waardoor de uitvaltijd van de productielijnwisseling tussen batches met verschillende hardwarespecificaties tot een minimum wordt beperkt. Deze flexibele productiearchitectuur ondersteunt gediversifieerde pijplijntechnische projecteisen in alle verticale industriële productiesectoren.
Pijpfittingenvervaardigd via end-to-end geautomatiseerde CNC-bewerkingsworkflows elimineren de dimensionale inconsistentiebeperkingen van traditionele gietproductietechnieken, waardoor herhaalbare precisieprestaties worden geleverd voor grootschalige bouwprojecten voor fabriekspijpleidingnetwerken.
Volledige dekking van industriële toepassingen in de mechanische productiesectoren
Bijna elke productiefaciliteit die pijpleidingcircuits voor vloeistoftransmissie gebruikt, vereist op elkaar afgestemde precisieverbindingshardware die is afgestemd op sectorspecifieke normen voor werkdruk, mediumsamenstelling en reinheid. Verschillende productiebranches leggen unieke prestatienormen op aan pijpleidingverbindingscomponenten waaraan generieke universele hardware niet volledig kan voldoen, waardoor voor elk toepassingsgebied op maat gemaakte grondstoffen, maattoleranties en oppervlakteafwerkingsbehandelingen nodig zijn.
Productie van automachines
Hydraulische klemcircuits, vloeistofleidingen op de testbank van voertuigcomponenten en pneumatische distributienetwerken van geautomatiseerde assemblagestations maken gebruik van verbindingshardware van zeer sterke legeringen die zijn gecertificeerd volgens de IATF 16949-conformiteitsnormen. Nauwkeurige draadtoleranties voorkomen lekkage van hydraulische olie tijdens klemcycli van componenten onder hoge druk, terwijl trillingsbestendige blanco-formuleringen bestand zijn tegen vermoeidheidsscheuren als gevolg van voortdurende trillingen van robotapparatuur.
Algemene industriële hydraulische apparatuur
Spuitgietmachines, hydraulische persen voor het stansen van metaal en cilinderconstructies voor het heffen van materiaal zijn afhankelijk van dikwandige verbindingshardware om hoogviskeuze hydraulische olie op te vangen onder aanhoudende piekbelastingen. Gladde interne stroomkanalen verminderen de vloeistofdrukval over de hydraulische distributiepijpleidingen van machines over lange afstanden, waardoor de reactiesnelheid van de actuatorbeweging en de consistentie van de krachtuitvoer worden gestabiliseerd.
Voedsel- en farmaceutische verwerkingslijnen
Roestvrijstalen machinaal vervaardigde verbindingshardware met spiegelgepolijste binnenboringoppervlakken voldoet aan de hygiënevereisten voor transmissiepijpleidingen voor eetbare vloeistoffen en farmaceutische media. De gladde, niet-poreuze binnenkanaalgeometrie elimineert zones met medium residuaccumulatie die de microbiële groei ondersteunen, waardoor de reguliere CIP-reinigingscycli van pijpleidingen worden vereenvoudigd zonder demontage van verbindingshardware-assemblages.
Bijkomende belangrijke verticale toepassingen zijn onder meer hydraulische besturingscircuits voor tuinmachines, persluchtdistributiepijpleidingen voor vrachtwagens en aanhangers, snijvloeistofcirculatiesystemen voor metaalproductie, pneumatische apparatuur voor verpakkingsautomatisering en infrastructuur voor de transmissie van industriële vloeistoffen op zee. Elke verticale lijn past de specificaties van de verbindingshardware aan op basis van de maximale bedrijfsdrukwaarden, de bedieningsvensters bij de omgevingstemperatuur en de chemische compatibiliteit met getransporteerde procesmedia.
Centrale fabrieksinstallaties voor vloeistofverdeelstukken maken gebruik van dikke wandverbindingscomponenten met een grote diameter om de primaire vloeistoftoevoer over de gehele productiewerkplaatszones te verdelen, terwijl kleine compacte precisievarianten rechtstreeks op individuele standalone geautomatiseerde machinebesturingskasten kunnen worden gemonteerd voor lokale vloeistofcircuitregeling en distributietaken. Gelaagde componentafmetingen die overeenkomen met de normen voor de nominale diameter van pijpleidingen, elimineren de noodzaak voor aangepaste overgangsadapterhardware tijdens uitbreidings- en renovatiewerkzaamheden aan pijpleidingen.
De gestandaardiseerde uitwisselbaarheid van CNC-gefreesde componenten vereenvoudigt het voorraadbeheer van reserveonderdelen voor productiebedrijven met meerdere werkplaatsen, met uniforme maatspecificaties voor hardwarevarianten met bijpassende nominale diameter, waardoor de totale unieke voorraad van reserveonderdelen die binnen magazijnopslagsystemen wordt onderhouden, wordt verminderd.
Standaardcomponentclassificatie en functionele indelingstabel
Alle industriële verbindingshardware kan worden gecategoriseerd op basis van het functionele kerndoel, de structurele geometrie en het toepassingsscenario voor de lay-out van de pijpleiding, waardoor gestandaardiseerde classificatiekaders worden gecreëerd die de selectie van werktuigbouwkundige componenten tijdens de ontwerpfasen van het pijpleidingontwerp vereenvoudigen. De volgende tabel organiseert de primaire hardwarefamilies naast de belangrijkste functionele kenmerken en typische industriële implementatiescenario's om de workflows voor het afstemmen van specificaties voor ontwerpingenieurs te stroomlijnen.
| Hardwarecategorie | Kernfunctioneel kenmerk | Primaire scenario's voor industriële implementatie |
|---|---|---|
| Elleboog- en gebogen verbindingseenheden | Pas de richting van het transmissiepad van de vloeistofstroom aan op vaste hoekafwijkingen | Routering van machineframe, lay-out van pijpleiding door muurpenetratie, lay-out van interne vloeistofcircuit van apparatuurbehuizing |
| Gesplitste T-stuk- en dwarstakcomponenten | Splits een enkele binnenkomende vloeistofstroom in twee of vier onafhankelijke uitlaatkanalen | Multi-station parallelle apparatuur vloeistoftoevoerspruitstukken, gedistribueerde persluchtwerkplaatsnetwerken |
| Verloop- en overgangsadapters | Verbind pijpleidingsegmenten met niet-overeenkomende specificaties voor de nominale binnendiameter | Hoofdverdeelstuk taps toelopend, grote primaire pijpleidingverbinding met kleine regelcircuits voor precisieapparatuur |
| Flens afgedichte verbindingshardware | Volledig afgedichte pijpleidingverbinding met grote diameter en compressie-afdichtingsstructuur met pakking | Zwaar uitgevoerde hogedruk-hydraulische hoofdpijpleidingconstructie, chemische verwerking van vloeistoftransmissielijnen over lange afstanden |
| Componenten voor plug- en dopaansluiting | Creëer volledig afgedichte eindpunten voor het testen van pijpleidingen, onderhoudsisolatie en ongebruikte circuitblokkering | Tijdelijke druktesten op pijpleidingen, circuitisolatie van reserveapparatuur, uitbreiding van gereserveerde pijpleidinghavens voor uitbreiding van faciliteiten |
| Union-snelmontageverbindingen | Gereedschapsloos afneembare afgedichte verbinding voor pijpleidingsecties die regelmatig demontageonderhoud vereisen | Automatische apparatuur voor het nauwkeurig labelen en vullen, periodieke inspectie van pijpleidingverbindingen voor vloeistofbemonstering |
Binnen elke subfamilie van de primaire hardwareclassificatie dekken secundaire dimensionale varianten alle standaard industriële specificaties voor nominale diameterafmetingen, variërend van miniatuurautomatiseringscircuits met microdiameter tot grote industriële pijpleidingafmetingen. Schroefdraadverbindingsformaten omvatten NPT-, PT-, BSP- en metrische schroefdraadstandaarden om te voldoen aan de regionale mondiale conventies voor fabriekspijplijnconstructiespecificaties in de Noord-Amerikaanse, Europese en Aziatische markten voor productiefaciliteiten.
Op maat gemaakte structurele varianten kunnen worden ontworpen om te voldoen aan unieke lay-outbeperkingen, waaronder verschoven aftakkingsverbindingen, meerhoekige composiet gebogen kanalen en geïntegreerde montagebasisflenzen voor directe vaste installatie van het machineframe zonder afzonderlijke ondersteunende hardware. Volledige CNC-bewerkingsflexibiliteit maakt de productie van deze niet-standaard, op maat gemaakte structurele geometrieën mogelijk zonder onbetaalbare verlengingen van de productietijd in vergelijking met de productieworkflows van starre gietvormen.
Kwaliteitsinspectie- en certificeringsnalevingskader voor machinaal bewerkte hardware
Ongecontroleerde maatafwijkingen, onzuiverheden van grondstoffen en onvolledige oppervlakteafwerking zorgen voor aanhoudende operationele storingen in pijpleidingen die de continue productieschema's in de fabriek verstoren. Rigoureuze, meerfasige kwaliteitsverificatieworkflows die worden toegepast tijdens de voorbereiding van blanco's, CNC-bewerking en de productiefasen na verwerking, elimineren niet-conforme componentenbatches vóór levering aan klanten in de industriële pijplijntechniek. Gestandaardiseerde internationale certificeringsbenchmarks valideren de consistente implementatie van het productiekwaliteitscontrolesysteem over de volledige productiecycli van componenten.
Inspectie van inkomende onbewerkte grondstoffen
Al het binnenkomende metaalstaafmateriaal ondergaat chemische samenstellingsspectroscopietests en mechanische treksterktebemonstering om naleving van de bestelde legeringsspecificaties te bevestigen. Visuele oppervlaktescans detecteren interne materiaalscheuren, gietporiën en oxidatielagen die de mechanische prestaties van afgewerkte componenten tijdens onderhoudscycli van pijpleidingen in gevaar zouden brengen.
In-process CNC-bewerkingsdimensionale validatie
Bemonstering van gecoördineerde meetmachines verifieert kritische draadspoed, binnenboringdiameter, flensdikte en vlakheidstoleranties van het afdichtingsvlak bij vaste productiebatch-intervallen. Willekeurige extractie van componenten uit actieve bewerkingslijnen identificeert afwijkende snijparameters van machinegereedschappen voordat er inconsistentie in de afmetingen van de volledige batch ontstaat, waardoor het volume van afgewerkte, niet-conforme componenten wordt verminderd.
Laatste batchdruk- en afdichtingstests
Willekeurig afgewerkte hardware-eenheden ondergaan hydrostatische drukbarsttests en validatie van de aanhoudende drukhoudcyclus om de structurele integriteit onder nominale maximale werkdrukbelastingen te bevestigen. Lektestprocedures verifiëren de volledige afdichtingsprestaties van bijpassende schroefdraad- en flensoppervlakken met standaard industriële elastomeer pakkingmaterialen onder simulatieomstandigheden van dynamische drukschommelingen.
- ISO 9001-certificering van het kwaliteitsmanagementsysteem standaardiseert de end-to-end registratie van productie-inspecties voor de traceerbaarheid van volledige batches van componenten
- IATF 16949-certificering voor de auto-industrie stelt verbeterde precisietolerantiecontroleprotocollen vast voor de productie van hydraulische en pneumatische circuithardware in voertuigen
- De naleving van ISO 14001 op het gebied van milieubeheer reguleert de verwerking van afvalmateriaal en het gebruik van chemicaliën voor oppervlakteafwerking tijdens de productiecycli van componenten
- ISO 45001-certificering voor arbeidsveiligheid dwingt gestandaardiseerde veiligheidsprotocollen af voor het bedienen van werktuigmachines en het testen van componenten binnen productiewerkplaatsfaciliteiten
Elke geleverde hardwareverzending wordt vergezeld van een volledige batchtraceerbaarheidsdocumentatie, met registratie van de herkomst van de batch grondstoffen, tijdstempels van de CNC-productie, dimensionale inspectiebemonsteringsresultaten en drukprestatietestgegevens voor volledige kwaliteitsauditondersteuning na de levering. Uitgebreide certificeringsnaleving elimineert vereisten voor kwaliteitsverificatie van componenten van derden voor technische teams van klanten tijdens de inbedrijfstellingsfasen van pijplijnprojecten.
Ningbo Dyfab Industrie Co., Ltd.handhaaft volledige naleving van alle vier de belangrijkste internationale productiecertificeringsnormen waarnaar hierboven wordt verwezen, en integreert meertraps geautomatiseerde inspectieapparatuur in elke CNC-bewerkingsproductieworkflow om consistente dimensionale precisie te behouden voor alle op maat bewerkte batches verbindingshardware.
Onderhoudsregels voor pijpleidingbescherming op lange termijn voor verbindingshardware
Zelfs volledig nauwkeurig bewerkte verbindingshardware accumuleert geleidelijk oppervlaktevervuiling, slijtage van schroefdraadafdichtingen en kleine blootstelling aan corrosie gedurende duizenden drukfluctuatiecycli zonder geplande preventieve onderhoudsprocedures. Het vaststellen van gestandaardiseerde inspectie- en onderhoudsintervallen die zijn afgestemd op het aantal bedrijfsuren van de apparatuur van de faciliteit minimaliseert ongeplande lekkages van pijpleidingverbindingen en verlengt de totale bruikbare levensduur van alle geïnstalleerde verbindingscomponenten binnen vloeistoftransmissienetwerken.
- 1. Maandelijkse visuele externe inspectieroutine: Controleer alle blootgestelde oppervlakken van de verbindingshardware op verkleuring, corrosie, doorsijpeling van externe vloeistofresten en loszittende schroefdraad of flensbevestigingskoppelverlies over alle verbindingspunten van de pijpleiding
- 2. Driemaandelijkse demontage vervangingscyclus van afdichtingscomponenten: Verwijder veelgebruikte verbindings- en schroefdraadverbindingseenheden om verouderde elastomeerpakkingen en PTFE-afdichtingstapelagen te vervangen die zijn aangetast door temperatuurwisselingen en chemische blootstelling aan vloeistoffen
- 3. Halfjaarlijkse volledige lekkage-audit van het druksysteem: Pas een zeepbeltestoplossing toe op elk verbindingsoppervlak van de pijpleiding tijdens volledige bedrijfsdrukbelastingsomstandigheden van het systeem om micro-kwelpunten te identificeren die onzichtbaar zijn tijdens de stilstand van de faciliteit wanneer de druk statisch is verlaagd
- 4. Jaarlijks volledig onderhoud van het hardwareoppervlak: Verwijder opgehoopt industrieel stof en chemische resten van de buitenoppervlakken van componenten met doekjes met neutrale oplosmiddelen, breng aanvullende anti-corrosie coatinglagen opnieuw aan op blootliggende, ongepolijste metalen blanco basismateriaalgebieden
Faciliteiten die opereren in industriële omgevingen met een hoge luchtvochtigheid, chemische dampen of zware deeltjes in de lucht moeten alle geplande onderhoudsintervallen met vijftig procent verkorten om versnelde degradatie van het oppervlak van componenten tegen te gaan. Ongeadresseerde oppervlaktecorrosie dringt geleidelijk door in de pasvlakken van schroefdraad en flens, waardoor permanente onregelmatigheden in de afmetingen van het oppervlak ontstaan die niet kunnen worden gerepareerd door middel van eenvoudige procedures voor het vervangen van pakkingen en die demontage en vervanging van de volledige hardware-eenheid vereisen.
Tijdens de onderhoudsprocedures voor de demontage van pijpleidingen moeten technici alle waargenomen dimensionale slijtagepatronen en lekkagelocaties registreren om toekomstige aanpassingen van de materiaalspecificaties van de verbindingshardware voor pijpleidingcircuitsecties met hoge spanning te informeren tijdens de planningsfasen van het upgrade- en renovatieontwerp van het pijpleidingsysteem van de faciliteit. Door het langdurig verzamelen van onderhoudsloggegevens kunnen technische teams de hardwaregrootte en materiaalkeuze optimaliseren voor locatiespecifieke bedrijfsomstandigheden in de fabriek.
Veelgestelde technische technische vragen opgelost
1. Welke kernprestatiekloof onderscheidt CNC-gefreesde verbindingshardware van gegoten, in massa geproduceerde alternatieven?
Gietvormprocessen creëren poreuze interne materiaalstructuren, brede maattolerantiebanden en ruwe, ongelijke binnenstromingskanaaloppervlakken die verhoogde vloeistofturbulentie en aanhoudend risico op micro-lekkage genereren bij aansluitende verbindingen. Meerassige CNC-draai- en freesprocessen maken gebruik van massieve, homogene metalen onbewerkte stukken staafmateriaal, waardoor alle kritische afdichtings- en draadafmetingstoleranties binnen het precisiebereik op micronniveau worden vergrendeld, terwijl een soepele, continue binnenboringgeometrie wordt geleverd die de vloeistofstroomweerstand en het potentieel voor verbindingslekkage over volledige werkdrukbelastingscycli minimaliseert.
2. Hoe selecteert u de juiste grondstoflegeringen voor gespecialiseerde industriële vloeistoftransmissiemedia?
De selectie van materiaalkwaliteit vereist een kruisverwijzing naar drie operationele kernparameters: maximale aanhoudende bedrijfsdruk van de pijpleiding, chemische pH-waarde en oplosmiddelsamenstelling van getransporteerde vloeibare media, en het gemiddelde omgevingstemperatuurbereik in de werkplaats van de productiefaciliteit. Roestvrijstalen legeringen bieden superieure inertie tegen zure en alkalische procesvloeistoffen, koolstofstaal ondersteunt belastingscircuits met extreem hoge druk, messing is geschikt voor pneumatische bedieningsleidingen voor water en olie onder lage druk, en de lichtgewicht aluminiumlegering past bij distributienetwerken voor automatisering van perslucht met lage belasting.
3. Kunnen op maat gemaakte, niet-standaard hardwarevarianten voor geometrische verbindingen worden geproduceerd via CNC-bewerkingsworkflows?
Volledige meerassige CNC-bewerkingsapparatuur ondersteunt volledige aanpassing van alle structurele geometrische kenmerken, waaronder offset-aftakkingskanalen, meerhoekige samengestelde gebogen stroompaden, geïntegreerde montageflensbases en asymmetrische boutgatverdelingsindelingen. Digitale CAD-tekeningenbestanden worden rechtstreeks geïmporteerd in besturingssystemen van werktuigmachines om op maat gemaakte snijgereedschapspaden te genereren zonder dure permanente fabricage van gietmatrijzen, ter ondersteuning van zowel kleine prototypebatches van afzonderlijke eenheden als grootschalige massaproductieruns met niet-standaard hardwarespecificaties voor verbindingen.
4. Welke gestandaardiseerde certificeringsbenchmarks valideren de consistente productiekwaliteit van hardware voor industriële verbindingen?
Vier primaire internationale nalevingskaders stellen universele productiekwaliteitscontrolenormen vast voor machinaal bewerkte industriële hardware: ISO 9001 regelt de algehele traceerbaarheid van het productiekwaliteitsmanagementsysteem, IATF 16949 dwingt verbeterde precisietolerantieregels af voor vloeistofcircuitcomponenten in de automobielsector, ISO 14001 reguleert milieuvriendelijke grondstoffenverwerking en oppervlakteafwerkingsworkflows, en ISO 45001 definieert gestandaardiseerde werkplaatsprotocollen voor arbeidsveiligheid voor CNC-bewerkingen en druktests van componenten.
5. Welke onderhoudsstappen elimineren aanhoudende microlekkage bij pijpleidingverbindingspunten met schroefdraad?
Maak het beoogde pijpleidingcircuit volledig drukloos voordat u het demonteert, verwijder alle verouderde resterende PTFE-tape en afgebroken elastomeerafdichtingspakkingen van de bijpassende schroefdraadoppervlakken, veeg de draadpieken en -dalen schoon van opgehoopte vloeistofresten en oppervlaktecorrosiedeeltjes met neutrale oplosmiddeldoeken, breng nieuwe uniforme lagen PTFE-afdichtingstape aan volgens de gestandaardiseerde regels voor de wikkelrichting, en draai de schroefdraadverbindingen opnieuw aan tot de gekalibreerde koppelwaarden die zijn gespecificeerd in de hardware-technische datasheets om gelijkmatig gecomprimeerde afdichtingscontactvlakken te creëren zonder ongelijkmatige openingen.
6. Waarom vermindert de gladde afwerking van het binnenboringoppervlak de operationele belasting van het pijpleidingsysteem op lange termijn?
Ruwe, ongelijke binnenkanaaloppervlakken creëren gelokaliseerde turbulentiezones voor de vloeistofstroom die de algehele drukval in het circuit vergroten, waardoor pomp- en compressieapparatuur gedwongen wordt te werken met hogere stroomafnameniveaus om de beoogde leveringsdruk in de pijpleiding te behouden. De nauwkeurig bewerkte, gladde, doorlopende binnenboringgeometrie elimineert turbulentie-opwekkingspunten, stabiliseert de vloeistofstroomsnelheid en vermindert het basisenergieverbruik dat nodig is om vloeibare of gasvormige media door volledige industriële pijpleidingnetwerken te laten circuleren gedurende langere continue productiecycli.
Voor op maat gemaakt CNC-gefreesd dimensionaal advies over verbindingshardware, begeleiding bij het matchen van materiaalkwaliteit en ondersteuning van pijpleidinglay-outspecificaties, afgestemd op unieke projectvereisten voor industriële vloeistoftransmissie,neem contact met ons opom volledige technische tekeningbestanden en parametergegevens van de bedrijfsomgeving van de faciliteit in te dienen voor gerichte beoordeling van de technische specificaties.
Neem contact met ons op voor technische ondersteuning
